湖南墨晨科技智能系统在制造业数字化转型中的应用实践
走进长沙经开区多家制造企业的车间,一个明显的感受是:传统PLC控制柜正在被边缘计算网关取代,老师傅靠手感调参数的情景越来越少。这背后,是湖南制造企业从“自动化”向“智能化”跃迁的真实切片——但跃迁之路,并不平坦。
转型之痛:为什么七成MES项目“用不起来”
我们在服务企业时发现,不少工厂上了ERP、MES,但数据采集靠人工录入,设备联网率不足40%。原因不难理解:老旧设备接口协议封闭,车间网络环境复杂,加上一线工人对新系统有抵触心理——系统是“给领导看的”,不是“给工人用的”。这种脱节,导致所谓数字化成了报表上的数字游戏。
更深层的问题在于,多数软件服务商只懂IT,不懂OT(操作技术)。他们交付的是一套标准软件,而非一套能适配注塑机、CNC、焊接机器人等异构设备的解决方案。湖南墨晨科技发展有限公司的技术团队在项目复盘时经常提到一个词:“车间语法”——每个行业、每条产线的数据逻辑都不同,没有深扎现场的研发,做不出真正可落地的系统。
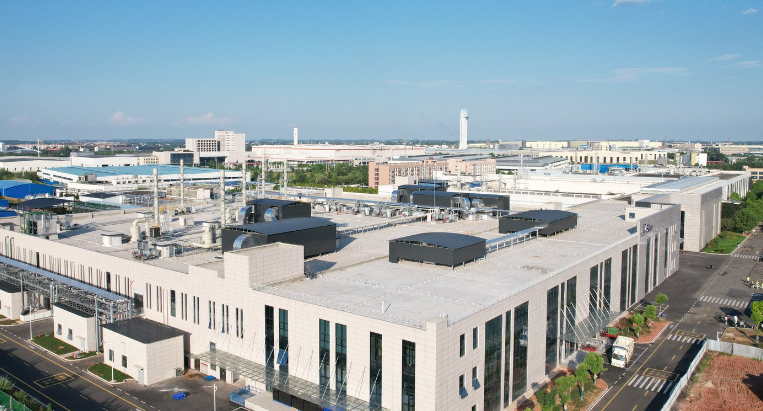
墨晨解法:从“设备物联”到“工艺模型”的三层架构
针对上述痛点,湖南墨晨科技发展有限公司在智能系统研发上放弃了“大而全”的平台思路,转而构建一套轻量化、可生长的技术架构。这套架构分为三层:
- 边缘感知层:自研工业智能网关,支持Modbus、OPC UA、西门子/三菱等30余种协议解析,数据采集延迟低于50ms,解决“连不上、读不快”的物理层问题。
- 数据治理层:清洗异常值、对齐时间戳,把“脏乱差”的原始数据转化为工艺参数与设备状态的关联特征,这是数字技术中最考验功力的环节。
- 应用决策层:基于机理模型+机器学习,输出预测性维护建议、工艺参数优化方案,而非简单的大屏可视化——可视化只是起点,不是终点。
这套架构已在湖南某汽车零部件企业落地。该厂有86台注塑机,过去良品率徘徊在93.5%。通过采集模温、射压、保压时间等32个参数,墨晨的智能系统构建了缺陷溯源模型。运行三个月后,良品率提升至97.2%,单台设备年节省原料成本约4.6万元。关键在于,系统给出的调参建议直接推送到老师傅的平板端,工人确认后执行,而非强制自动化——这大大降低了使用阻力。
对比传统方案:定制开发为何比“套模板”更划算
曾有企业问:市面上一套通用MES只需几十万,墨晨的定制系统为何贵一倍?我们算过一笔账:通用软件上线后,通常需要企业配备2-3名IT专员持续做二次开发,每年隐性维护成本在15-20万。而墨晨基于模块化技术研发的智能系统,交付时已包含工艺知识库,后续调参只需通过配置界面完成,无需写代码。三年总拥有成本反而低25%以上,且系统能随产线调整快速迭代——这是“买软件”和“长系统”的本质区别。
落地建议:数字化转型不是“交钥匙工程”
给正在选型的企业三个建议:
- 先选一个痛点最集中的工段做试点(比如包装、质检或能耗最高的工序),用3个月验证ROI,而非一开始就铺开全厂。
- 要求服务商提供“工艺人员驻场”证明——如果团队里没有懂材料、懂刀具、懂模具的专家,系统大概率会做成“高级报表工具”。
- 把数据所有权写进合同,并且明确系统必须支持本地化部署或私有云,避免被云厂商绑定。
湖南墨晨科技发展有限公司始终认为,企业服务的本质不是卖软件,而是帮客户建立一种“用数据做决策”的组织能力。从技术研发到智能系统落地,我们更看重产线上每一个百分点的良率提升、每一度电的节约——这些细微处的积累,才是制造业数字化转型最坚实的注脚。如果您的企业也面临设备孤岛、工艺黑箱的困扰,欢迎与技术团队交流,我们愿以实际产线数据说话。